Resposta Rápida
Manchas brilhantes e marcas de queimadura em não tecido calandrado são ambas falhas de dose de energia na superfície da manta. O brilho aparece quando as fibras superficiais derretem, fluem e são pressionadas uniformemente; marcas de queimadura aparecem quando a mesma superfície passa do derretimento para a oxidação. Em um ponto de calandragem, a manta fica em contato por apenas 2-5 ms e o calor penetra 13-20 µm, então o resultado é definido por três variáveis: a temperatura do aço na linha de contato, a pressão de contato local e o tempo de permanência. Mantenha o perfil transversal dentro de ±1,5 °C, combine a coroa com a força da linha real e mantenha o ponto de calandragem aberto durante as paradas — o defeito normalmente desaparece em um turno.
Principais Conclusões
· O brilho é uma mudança superficial óptica; ele por si só não prova superligação estrutural. Testes de rasgo e alongamento resolvem isso.
· Desvio transversal acima de ±2 °C é uma constatação; acima de ±4 °C é a causa de uma banda visível.
· Um erro de coroa de 0,03 mm em uma face de 2.500 mm pode reduzir a pressão do ponto de calandragem abaixo do limiar de ligação.
· O tempo de permanência é reduzido pela metade quando a velocidade da linha dobra, então a correção de temperatura que os operadores aplicam geralmente é muito grande e cria o próximo defeito.
· Polímero carbonizado na carcaça isola, funciona mais quente que o aço ao redor e imprime uma imagem espelhada na manta.
· Uma parada com o ponto de calandragem fechado e rolos quentes deixa uma mancha de queimadura que corresponde exatamente à circunferência de um rolo.
· Uniformidade, coroa sob carga, empenamento a quente e balanceamento devem constar no pedido de compra, verificados por documentos enviados com o rolo.
Tabela Resumo: Assinatura do Defeito e Primeira Verificação
| Assinatura |
Limite |
Posição |
Mecanismo Provável |
Primeira Verificação |
| Banda acetinada |
Desaparece em 20-50 mm |
Faixa fixa ou ambas as bordas |
Desvio de temperatura transversal |
Varredura infravermelha a 3-5 rpm |
| Brilho, borda dura |
Nítido, palpável |
Fixo, frequentemente diagonal |
Rugas, pico de pressão, partícula estranha |
Impressão do ponto de calandragem, caminho da manta |
| Brilho com padrão |
Segue a gravação |
Repete com o padrão |
Área de apoio desgastada |
Profundidade do padrão sob luz oblíqua |
| Mancha periódica |
Nítido |
Uma vez por revolução |
Danos na carcaça, depósito, empenamento térmico |
Medição de empenamento a quente |
| Mancha marrom após parada |
Nítido, formato do ponto de calandragem |
Largura total ou parcial |
Espera com ponto de calandragem fechado |
Registro de parada de produção |
| Manchas escuras em faixas |
Pequenas, irregulares |
Faixas fixas |
Acúmulo carbonizado |
Verificação visual a 60-80 °C |
Definição
Um defeito de brilho é um aumento localizado na reflexão especular, mensurável como aumento nas unidades de brilho a 60° em comparação com uma amostra de referência, causado pelo achatamento das fibras, formação de filme ou transferência de padrão no ponto de calandragem. Um defeito de queimadura é uma mudança de cor — amarela, âmbar, marrom ou preta — com fragilização, causada por oxidação térmica ou cisão de cadeia, às vezes com resíduo carbonizado transferido do rolo. O brilho é reorganização superficial; a queimadura é degradação química.
Princípio de Funcionamento
A energia de ligação é o produto da temperatura de contato, pressão de contato e tempo de contato. O tempo de contato é a largura do ponto de calandragem dividida pela velocidade da linha: um ponto de calandragem de 8 mm a 150 m/min resulta em 3,2 ms, e a 300 m/min resulta em 1,6 ms. O calor se difunde aproximadamente pela raiz quadrada da difusividade × tempo, que para poliolefinas a 0,1 mm²/s é de cerca de 18 µm a 3,2 ms e 12,6 µm a 1,6 ms — uma fibra de 2 denier tem cerca de 17 µm de largura.
Apenas a camada externa das fibras em contato com o rolo atinge a temperatura de ligação. A ligação, portanto, depende da superfície do rolo, não da temperatura média da manta, e qualquer variação local na temperatura da superfície ou pressão de contato se manifesta diretamente como variação na qualidade e aparência da ligação. A janela de energia entre "não ligado" e "vidrado" é frequentemente de apenas 10-15 °C de temperatura superficial com tempo de permanência fixo, razão pela qual um erro modesto de perfil produz um defeito visível em um rolo de outra forma aceitável.
Benefícios do Controle Correto de Perfil
· Maior rendimento de primeira qualidade, pois os defeitos são removidos na origem em vez de serem classificados no enrolador.
· Uma janela de processo mais ampla, para que as mudanças de velocidade não exijam uma reescrita da receita.
· Intervalos de limpeza mais longos, pois a temperatura uniforme da superfície reduz a degradação local.
· Menor consumo de energia, pois um rolo uniforme não precisa de um ponto de ajuste elevado para mascarar uma borda fria.
· Uma linha de base documentada para cada decisão de manutenção posterior.
Aplicações e Sensibilidade
Fitas de spunbond e SMS para higiene são mais sensíveis ao brilho porque o defeito é visível para o consumidor. Tecidos médicos rejeitam descoloração imediatamente. Mídias de filtração reagem através da permeabilidade, pois uma área vidrada colapsou a porosidade. Geotêxteis toleram variação de aparência, mas são vulneráveis a queimaduras em baixas velocidades onde o tempo de permanência é longo. Grades automotivas internas leem variação de brilho de padrão como incompatibilidade de cor na peça acabada.
Comparação de Materiais
| Opção |
Temperatura da Superfície |
Uniformidade |
Pontos Fortes |
Limitações |
| Rolo de aço aquecido a óleo |
até 250 °C |
±2–3 °C |
Estável, alta massa térmica |
Aquecimento lento, perdas nas bordas |
| Rolo aquecido por indução |
até 275 °C |
±1–1,5 °C zonado |
Resposta rápida, controle de zona |
Complexidade de controle |
| Aquecedor de cartucho ou haste |
até 200 °C |
±4–6 °C |
Baixo capital, retrofit |
Desigual em faces largas |
| Carcaça de cromo duro |
— |
— |
Resistência ao desgaste, reparável |
Vidra se polido em excesso |
| Carcaça revestida de cerâmica |
— |
— |
Antiaderente, alta resistência ao desgaste |
Custo mais alto, reparo especializado |
| Rolo contra-rolante de borracha ou PU |
— |
— |
Ponto de calandragem uniforme, protege o padrão |
Variação de desgaste e dureza |
Comparação de Aplicações
| Aplicação |
Falha Dominante |
Especificação Prioritária |
Secundária |
| Spunbond para higiene |
Bandas de brilho nas bordas |
Uniformidade ±1,5 °C |
Coroa sob carga |
| SMS para medicina |
Manchas de queimadura |
Limpeza da superfície, antiaderente |
Protocolo de limpeza |
| Mídia de filtração |
Manchas vidradas |
Uniformidade do ponto de calandragem, controle de apoio |
Profundidade do padrão |
| Spunlace |
Brilho de padrão, marcas de tambor |
Concentricidade do tambor |
Tensão da manta |
| Geotêxtil |
Queimadura em baixa velocidade |
Gerenciamento do tempo de permanência |
Resposta de aquecimento |
| Interior automotivo |
Descasamento de brilho |
Uniformidade em toda a largura |
Consistência do acabamento |
Guia de Seleção
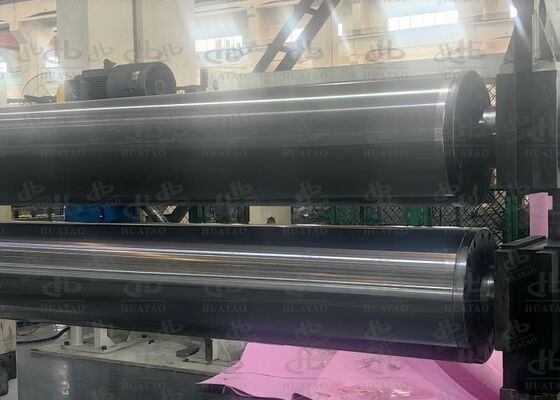
1. Largura de trabalho versus largura da face. A largura da face deve exceder a largura de trabalho por uma margem de aparo; os efeitos de borda vivem nessa margem. Um rolo tão largo quanto a manta sempre funcionará quente nas extremidades.
2. Temperatura e taxa de aquecimento. A indução responde em minutos; sistemas de óleo precisam de um aquecimento controlado para evitar choque térmico.
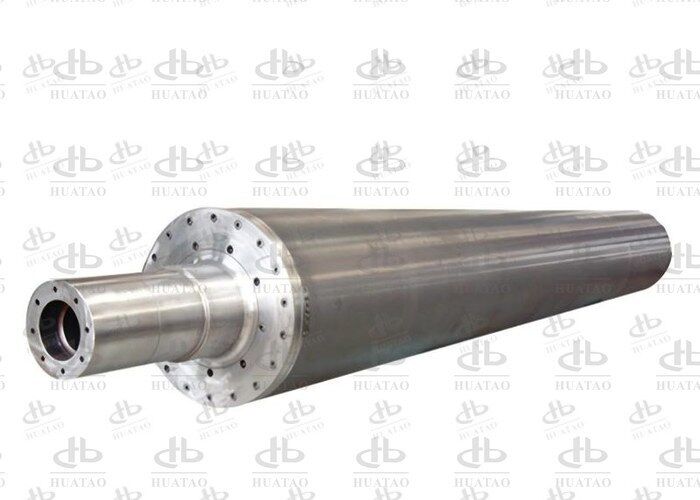
3. Força da linha em N/mm. Converta para força total e confirme se a carcaça, os rolamentos e a coroa são classificados para isso. Um Rolo de Calandragem por Indução para laminação térmica deve chegar com um desenho de coroa.
4. Tipo de rolo contra-rolante. Um rolo contra-rolante coberto alarga o ponto de calandragem e uniformiza a pressão, mas introduz variação de dureza e um teto de temperatura.
5. Gravado ou liso. Carcaças gravadas precisam de porcentagem de apoio, profundidade e revestimento pós-gravação especificados — veja a linha Rolo de Calandragem para Embossagem para as opções de padrão.
6. Documentação. Mapa térmico a quente, impressão do ponto de calandragem na carga nominal, gráfico de empenamento a quente, relatório de balanceamento, certificados de material.
Guia de Compra
Declare o defeito que você está prevenindo, não apenas as dimensões. "Rolo de calandragem, 2.600 mm de face" convida uma commodity; "rolo de calandragem para laminação térmica, 2.500 mm de largura de trabalho, 80 N/mm de força de linha, 190 °C de superfície, ±1,5 °C de uniformidade transversal em temperatura, coroa conforme desenho, TIR ≤0,02 mm a quente, G2.5 a 350 m/min" convida um produto projetado.
Nomeie os testes de aceitação e quem os testemunha. A uniformidade é demonstrada em estado estacionário, na temperatura de produção, com o rolo girando 3-5 rpm, em não menos de 20 pontos em toda a face mais ambas as extremidades. A impressão do ponto de calandragem é feita na carga nominal com o rolo contra-rolante instalado. O empenamento é registrado em temperatura. A classe de balanceamento se refere à velocidade máxima de operação.
Solicite a estratégia de liberação por escrito: tipo e espessura do revestimento, ferramentas de limpeza, compatibilidade de solvente, temperatura de limpeza. Pergunte quantos retificações a carcaça permite antes que a espessura do revestimento ou a profundidade da têmpera caiam abaixo da especificação. Solicite a lista de peças sobressalentes, pois um rolo de calandragem só é tão disponível quanto seu acessório mais fraco.
Finalmente, solicite uma lista de verificação de comissionamento — mapa térmico, impressão, empenamento, leitura de brilho do primeiro artigo. A maioria dos rolos novos que têm desempenho inferior são instalados com as antigas suposições de coroa e o antigo deslocamento do sensor.
Análise de Falhas
| Sintoma |
Mecanismo |
Evidência |
Ação |
| Banda de brilho na borda |
Zona da borda acima da temperatura central |
Mapa infravermelho mostra extremidades 5-10 °C quentes |
Reduzir ponto de ajuste da borda, verificar |
| Brilho em uma faixa |
Ponto de pressão local alto |
Impressão mostra linha pesada |
Retificar, recoroar |
| Mancha repetitiva |
Depósito, amassado, empenamento térmico |
Espaçamento igual à circunferência |
Limpar, inspecionar a quente, retificar |
| Ruga diagonal |
Ruga com espessura dobrada |
Verificação do caminho da manta a montante |
Corrigir tensão e espalhador |
| Mancha marrom após parada |
Aquecimento em espera |
Registro de parada |
Abrir ponto de calandragem, resfriar até 120 °C |
| Amarelamento em toda a largura |
Face acima da faixa de degradação |
Teste de deslocamento do sensor |
Recalibrar, reduzir ponto de ajuste |
| Brilho após mudança de velocidade |
Tempo de permanência aumentado |
Cálculo do tempo de permanência |
Bloquear receita por velocidade |
Guia de Manutenção
A cada turno: inspecionar a carcaça sob luz oblíqua, limpar a 60-80 °C com um solvente compatível, confirmar que o ponto de calandragem abre durante as paradas, verificar o visor contra uma referência portátil.
Semanalmente: verificar a junta rotativa quanto a vazamentos e vibrações, verificar a calibração da carga do ponto de calandragem com filme de pressão, registrar a temperatura da face em cinco posições, inspecionar a qualidade do aparo da borda.
Mensalmente: mapa infravermelho completo em temperatura, empenamento em quatro estações, espectro de vibração dos rolamentos, revisão do intervalo de limpeza em relação às contagens de defeitos.
Anualmente: verificação da coroa a partir de uma impressão do ponto de calandragem, medição da espessura do revestimento, verificação de balanceamento e uma decisão de retificação com base na tendência de empenamento medida.
Estudo de Caso: Uma Banda de Borda de 40 mm em uma Linha Spunbond de 3,2 m
Um produtor de higiene operando spunbond de 18 gsm a 280 m/min relatou uma banda de brilho de 40 mm em ambas as bordas. O brilho era 11 unidades acima do centro, a tração na borda era 14% maior que no centro e o rasgo na borda era 20% menor. O sucata de defeito superficial estava em 4,1%.
Um mapa infravermelho a 190 °C mostrou que os 120 mm externos estavam 9 °C mais quentes. Uma impressão do ponto de calandragem a 70 N/mm mostrou pressão de borda 12% abaixo do centro — uma coroa cortada para uma carga mais leve. As zonas de borda foram reduzidas em 8 °C, a carcaça foi recoroada para a força da linha real e o intervalo de limpeza foi reduzido de 24 para 8 horas após depósitos serem encontrados nas mesmas faixas.
O delta de brilho caiu de 11 para 3 unidades no primeiro dia de produção, a dispersão de tração borda-centro diminuiu para 4%, e a sucata caiu para 0,9% ao longo de quatro semanas. Resina, velocidade e padrão permaneceram inalterados.
FAQ
1. O brilho pode aparecer sem um problema de resistência?
Sim. Uma superfície levemente vidrada pode ocorrer enquanto os pontos de ligação permanecem corretos, especialmente em mantas de filamentos finos. Verifique primeiro o rasgo e o alongamento; se inalterados, o problema é cosmético, mas ainda visível para o cliente.
2. Por que o defeito aparece apenas no início de uma corrida?
A carcaça, o rolo contra-rolante e o caminho da manta atingem a temperatura estável em taxas diferentes, então os primeiros 50-200 m podem operar com uma temperatura de superfície efetiva diferente. Aqueça com o ponto de calandragem aberto até que a face esteja dentro de 3 °C do ponto de ajuste.
3. Meu ponto de ajuste é 165 °C contra um ponto de fusão de 163 °C. Por que uma queimadura?
Porque o valor exibido não é a temperatura da superfície de contato. Um sensor montado no journal ou subsuperficial geralmente lê 6-12 °C abaixo, colocando a superfície real perto de 175 °C. Verifique com um termopar de contato em três posições.
4. Um acabamento espelhado causa brilho?
Pode causar. Um acabamento muito fino melhora a transferência de calor, mas aumenta a adesão do polímero derretido, aumentando o acúmulo e a transferência de brilho. Um Ra controlado de 0,2-0,3 µm com um revestimento de liberação é um compromisso melhor.
5. Como separo uma falha de coroa de um aquecimento desigual?
Erros de coroa são simétricos, afetam ambas as bordas igualmente e não respondem a mudanças no ponto de ajuste da zona. Erros térmicos respondem em minutos. Uma impressão do ponto de calandragem os separa em uma única medição.
6. A queimadura é sempre culpa do rolo?
Não. Manta superseca, regrind contaminado e aglomerados de masterbatch queimam à temperatura normal da superfície. Se o defeito seguir lotes de material em vez de posição do rolo, procure na resina e no secador.
7. Que temperatura durante uma parada?
Abaixo do ponto de amolecimento — aproximadamente 120 °C para mantas de polipropileno, com o ponto de calandragem aberto e os rolos em movimento lento. Valide para o polímero de revestimento real, pois revestimentos de coPET amolecem bem abaixo de 120 °C.
8. Quando a carcaça deve ser retificada?
Na tendência de empenamento, não na calandra. Quando o TIR a quente excede 0,03 mm, ou o zoneamento não consegue mais corrigir a variação de brilho, uma retificação é necessária. Acompanhe a espessura restante do revestimento para planejar a substituição.
Conclusão
Brilho e queimadura são decididos em milissegundos na superfície da manta, o que os torna um problema de especificação mais do que um problema de receita. A sequência que funciona: mapear a temperatura da face a quente, tirar uma impressão do ponto de calandragem sob carga, medir brilho e rasgo na mesma amostra, então mudar uma variável e registrar o resultado. O conhecimento de engenharia está no guia Rolos de Aquecimento por Indução Eletromagnética; as linhas de rolos para cada estágio do processo estão listadas em Rolos de Não Tecido Spunbond e Rolos de Não Tecido Spunlace. Onde o acúmulo em vez do perfil térmico é o problema, uma superfície de Rolo com Revestimento Cerâmico muda o comportamento de adesão, um Rolo de Calandragem Aquecido por Indução reduz o tempo de resposta na partida, e a seção mais ampla Indústria de Tecidos Não Tecidos cobre os estágios de processo adjacentes. O brilho relacionado ao padrão em mantas hidroentrelaçadas geralmente rastreia até a carcaça do Tambor Spunlace ou até um Rolo Embossado a jusante.
Leitura Relacionada
· Linhas de produtos: Rolos de Não Tecido Spunbond, Rolo de Tração Cromado, Rolo Cilindro
· Contexto do processo: Indústria de Tecidos Não Tecidos, Blog da Indústria
· Experiência em faces largas: Rolos de Resfriamento Revestidos de Cromo: Linha BOPP de 7,4 m


 Por favor verifique seu email!