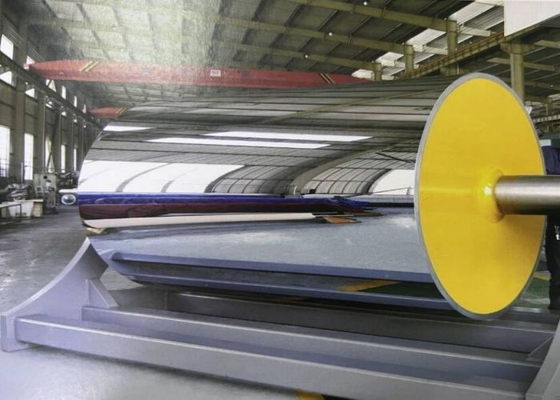
Rolo de refrigeração de casca dupla versus casca única: um guia completo para extrusão de filme de alta velocidade
Resposta rápida
Um rolo de resfriamento de casca dupla é um rolo de resfriamento de duas paredes em que uma defleção helicoidal soldada transforma a lacuna entre um núcleo interno e uma casca externa fina em um canal estreito contínuo.Porque o núcleo carrega carga de dobra, a casca de trabalho pode ser de 8 ̊15 mm em vez de 25 ̊40 mm, e como o canal está fechado, a velocidade do refrigerante permanece em 1,5 ̊3 m/s contra a superfície de transferência de calor.O resultado é um coeficiente de transferência de calor mais eficaz de 30% a 50% e uma uniformidade transversal de ± 1 °C., ou ± 0,5 °C com inclinação variável, que vale a pena pagar por mais de 250 m/min em telas largas e geralmente não abaixo de 150 m/min em telas não ópticas.
Principais conclusões
· O desempenho térmico é determinado pela espessura da casca e pela velocidade do líquido de resfriamento, não pelo diâmetro.
· A uniformidade da teia transversal, e não a temperatura média, determina a neblina, o calibre e a cristalinidade.
· Um circuito de casca dupla deixa cair de três a seis vezes mais pressão do que uma cavidade aberta.
· Os canais estreitos sujam primeiro e não podem ser escovados, de modo que a filtragem é um requisito de projeto.
· "Double-shell" descreve uma família; perfil de passo e qualidade de soldagem determinam o resultado.
· A aceitação deve ser medida à carga, com a resina de produção e com a produção.
Tabela de resumo
|
Ponto
|
Descrição
|
|
Função
|
Removimento de calor controlado de uma teia de polímero fundido ou semi-fundido
|
|
Construção
|
Concha de trabalho exterior + núcleo interno + deflector helicoidal soldado
|
|
Espessura da casca exterior
|
8 ̊15 mm para a maior parte dos filmes
|
|
Núcleo interno
|
Estruturais; partilha de flexão e carga de corte com a concha
|
|
Velocidade do canal
|
10,53 m/s, turbulência na parede
|
|
Superfície
|
Cromo duro 80 ‰ 150 μm a 800 ‰ 1.000 HV
|
|
Acaba.
|
Ra 0,02·0,05 μm (BOPP/CPP); 0,005·0,02 μm (BOPET); ≤ 0,01 μm (óptico)
|
|
Uniformidade
|
±1 °C típico; ±0,5 °C pitch variável
|
|
Caída de pressão
|
De três a seis vezes uma cavidade aberta equivalente
|
|
Duração de vida
|
10-15 anos com água tratada e descalcificação
|
Definição
A double-shell chill roll — also called a double-jacketed or spiral-baffle cooling roll — is a heat-transfer roll in which the coolant does not occupy a free internal volume but is constrained to a helical path between two concentric cylindersO cilindro exterior é a superfície de trabalho; o cilindro interior é estrutural; a defleção helicoidal é solda entre eles e define tanto o curso do fluxo como grande parte da rigidez do rolo.
O rolo de uma única casca ou de cavidade aberta tem uma parede e um interior vazio.Um rolo multi-zona divide a face em circuitos controlados de forma independente para o perfilCada um tem um lugar; a espiral de casca dupla é a escolha principal para a fundição de filme porque equilibra a transferência de calor, a uniformidade e a fabricabilidade.
Princípio de funcionamento
As quatro resistências
O calor proveniente do polímero deve atravessar, em série: a interface de contacto entre a teia e a casca; a camada cromada; a parede da casca; e a camada de limite do líquido de arrefecimento.
A interface de contato é geralmente a maior e a mais negligenciada.caixas de vácuo e fixação eletrostática existem precisamente para colapsar essa camada, e nenhum desenho de rolo compensa a sua ausência.
A camada de cromo contribui com pouca resistência a 80-150 μm, mas governa a liberação, o desgaste e, através de seu acabamento, o comportamento de nucleação que aparece como neblina.
O termo parede é espessura dividida pela condutividade. É por isso que uma casca de 12 mm supera uma casca de 32 mm com diâmetro e fluxo idênticos, e por que o suporte estrutural interno é uma característica térmica,Não é só uma mecânica..
O termo de camada de limite do líquido refrigerante é inverso ao coeficiente de transferência de calor local.5 ̊3 m/s num canal estreito é fino e continuamente renovado.
O que o canal faz
Um canal helicoidal fechado faz três coisas que uma cavidade aberta não pode, evita curto-circuitos, porque não há um caminho de baixa resistência pelo centro, mantém a velocidade ao longo de toda a face,Então a camada de limite permanece fina de uma ponta para a outraE permite variar o tom: o encurtamento progressivo do chumbo ao longo da face compensa o aumento da temperatura do próprio líquido de refrigeração.Aplanando o perfil da superfície que, de outra forma, deslizaria da entrada para a saída.
Aritmética de dimensionamento
A remoção de calor necessária é o débito de massa × calor específico × queda de temperatura admissível.A omissão da referida declaração subestima o direito sobre o BOPP em 15% a 25%.O tempo de contato é o ângulo de enrolamento em radianos × raio ÷ velocidade de fundição.
Três verificações detectam a maioria dos erros de dimensionamento: o cálculo utiliza a folha mais espessa com capacidade máxima; utiliza a temperatura do líquido de arrefecimento mais elevada durante a estação;e a velocidade resultante permanecer dentro da faixa turbulenta naquele fluxo?
Benefícios
· Fluxo de calor mais elevado por unidade de superfície, suportando maior velocidade de fundição com qualidade constante.
· Uniformidade mais apertada da teia transversal, reduzindo a variação de calibre, neblina e acabamento das bordas.
· Uma resposta mais rápida no arranque e durante as mudanças de grau, porque a casca de trabalho tem menos massa.
· Melhor comportamento durante excursões sazonais de temperatura da água.
· Uma especificação de desempenho que pode ser medida e aplicada, em vez de uma especificação dimensional.
Aplicações
Os rolos de refrigeração de casca dupla são padrão para secções de fundição BOPP e BOPET, linhas de fundição CPP e PE, filme óptico, filme separador de baterias de lítio, revestimento por extrusão e tambores de refrigeração por laminação,e em folhas fundidas onde a qualidade da superfície é importante.
São menos convincentes em linhas de conversão estreitas, em linhas de folhas lentas com longa duração de contato e em categorias de embalagens não ópticas onde ± 3 °C é aceitável.
Comparação de materiais
|
Material de concha
|
Conductividade
|
Comportamento de corrosão
|
Quando escolher
|
|
Aço carbono
|
Alto
|
Necessidades de água tratada e inibição
|
Casting de filme padrão
|
|
Aço ligado (forjado)
|
Alto
|
É bom com o tratamento.
|
Rolos largos e de grande carga
|
|
De aço inoxidável
|
Aproximadamente um terço inferior
|
Excelente.
|
Química agressiva da água, contacto com alimentos
|
|
Aço carbono cromado
|
Alto (camada fina)
|
Boa protecção das superfícies
|
Padrão para as notas de filme
|
|
Revestidos com cerâmica / carburo
|
Moderado
|
Muito alto
|
Fabricação a partir de fibras sintéticas
|
Comparação de aplicações
|
Filme
|
Sensibilidade ao apagamento
|
Objetivo de uniformidade
|
Acaba.
|
Notas de projeto
|
|
BOPP
|
Moderado
|
± 1 °C
|
Ra 0,02 ‰ 0,05 μm
|
Peso variável em telas superiores a 4 m
|
|
BOPET
|
Alto
|
±0,5 ̊1 °C
|
Ra 0,005 ∼0,02 μm
|
Taxa de apagamento fixa o teor amorfo
|
|
CPP
|
Moderado
|
±1 ̊2 °C
|
Ra 0,02 ‰ 0,05 μm
|
Critico para o comportamento de liberação
|
|
Óptica
|
Muito alto
|
± 0,5 °C
|
Ra ≤ 0,01 μm
|
Balanço G1.0, escoamento ≤ 0,01 mm
|
|
Separador
|
Muito alto
|
± 0,5 °C
|
Ra ≤ 0,01 μm
|
Limpeza e filtragem críticas
|
Matriz de aplicações industriais
Guia de selecção
Responda a seis perguntas em ordem.
1Qual é a carga térmica?Densidade, espessura da folha, temperatura de fusão e temperatura de saída necessária.
2Qual é o pior caso?Um rolo de tamanho médio em condições médias proporciona uniformidade média quando empurrado.
3Que uniformidade é necessária ao produto?±2 °C para embalagens gerais, ±1 °C para BOPP e BOPET padrão, ±0,5 °C para os tipos óptico e separador.
4A largura é grande o suficiente para justificar o tom variável?Acima de aproximadamente 4 m, um canal de passo uniforme mostrará uma inclinação mensurável de entrada para saída, a menos que o passo seja compensado.
5As empresas podem entregar?Um rolo de 6 ̊8 m pode precisar de 60 ̊90 m3/h a uma queda de pressão de três a seis vezes a de uma cavidade aberta.
6A água está tratada?Caso contrário, orçamento para filtragem e descalcificação ou aceitar um intervalo mais curto entre os serviços.
ORolo de refrigeração BOPPeRolo de arrefecimento PRSAs páginas apresentam ambas as arquiteturas contra estas seis questões.
Guia de aquisição
Incluir o seguinte na RFQ.
· Declaração de direitos:grau de polímero, rendimento em kg/h, largura e espessura da folha fundida, velocidade de fundição, temperaturas de fusão e de saída, temperatura de entrada do líquido de arrefecimento no mês mais quente e se a secção utiliza uma faca de ar,caixa de vácuo ou banho de água.
· Cálculo de dimensionamentoNa combinação do pior dos casos, com pressupostos.
· Fluxo e queda de pressãoNaquele serviço, para que a bomba e a tubulação possam ser verificadas.
· Geometria do canal:Número de arranques, perfil de passagem, secção transversal do canal, espessura do deflector, preparação e penetração da solda.
· Desenho da concha:Grau e certificado do material, espessura da parede, especificação do cromo e faixa de espessuras.
· Relatórios de inspecção:Cálculo do fluxo radial, cilindricidade, grau de equilíbrio dinâmico, espessura do cromo, traço de Ra e teste de vazamento hidrostático ou de hélio do circuito.
· Protocolo de aceitação em carga:Escaneamento transversal ou infravermelho por termocouple em várias posições transversais, com resina de produção e rendimento.
Quatro questões separam os fornecedores capazes dos montadores: podem eles fabricar a partir de um desenho de rolos existente; podem eles fornecer certificados de fábrica para material de concha e deflector;Eles podem suportar a substituição OEM sem um desenhoUm fabricante profissional de rolos industriais responde aos quatro com documentos em vez de adjetivos.
Custo e custo total de propriedade
Um rolo de casca dupla custa tipicamente 1,5 × 2,2 vezes um rolo de casca única das mesmas dimensões.redução do acabamento das bordas e rejeições do calibre; redução da degradação relacionada com a neblina em graus ópticos e metalizables; e a capacidade de manter a velocidade da linha durante o clima quente em vez de diminuir.
Em contraste com isso, a energia da bomba é maior devido à queda de pressão, um intervalo de descongelação mais curto se o tratamento da água for fraco e um custo de reparo maior se uma solda de defletor falhar.Na prática, a recuperação de uma linha BOPP ou BOPET larga é geralmente impulsionada pelo rendimento e tempo de atividade, em vez de energia, e normalmente chega entre 12 e 24 meses quando um problema de uniformidade medida existe antes da substituição.
Análise de falhas
|
Problemas
|
Possível causa
|
Solução recomendada
|
|
Gradiente de borda a borda sob carga
|
aquecimento do líquido de arrefecimento ao longo da face; inclinação uniforme em um rolo largo
|
Especificar o passo variável; verificar a divisão do caudal entre os caminhos
|
|
Banda central a aquecer
|
Sedimentos em uma zona de baixa velocidade; fluxo contornando um deflector
|
Descalcificação; ensaio de pressão; adição de filtragem de 100×200 μm
|
|
Banda fria repentina após anos de serviço
|
Fratura de fadiga numa solda de deflexão
|
Borescópio e ensaio de pressão; reparação ou substituição da carcaça
|
|
Marcas de liberação, aderência, perda de brilho local
|
Cromo contaminado ou desgastado; ponto quente local devido à impureza
|
Limpar e polir novamente; medir Ra; reescanear a carga
|
|
Perda progressiva da capacidade de arrefecimento
|
Escala ou biofilme no lado da água; filtro bloqueado
|
Fluxo de log e ΔT; descalcificação; tratamento de água de recuperação
|
|
Vibração e bandas de medida periódica
|
Desequilíbrio, desgaste dos rolamentos, escoamento das articulações
|
Revisão do balanço; substituição de rolamentos; verificação do alinhamento
|
|
Furacões na beira-mar
|
Água não tratada; par de metais diferentes na soldadura
|
Controle químico e inibidor; considerar a casca inoxidável
|
|
Caída de pressão elevada após o serviço
|
Presa esmagada, articulação incorreta, obstrução parcial
|
Comparar com a linha de base de colocação em serviço; retirar e inspecionar
|
Guia de manutenção
Mensal:Uma queda de ΔT a um caudal constante indica a impureza antes de a qualidade do filme mudar.
Quarta-feira:inspeccionar a face cromada sob luz oblíqua para verificar marcas, marcas de desgaste e acumulação de bordas; verificar a pressão diferencial do filtro; verificar se há fugas e vibrações na junção rotativa.
Anualmente:Medir o escoamento radial e a assinatura de vibração à velocidade de funcionamento; rever a condição do rolamento; confirmar que o equilíbrio não foi desviado após qualquer reparação.
A cada dois a quatro anos:Descalcificar o circuito. O intervalo depende da dureza da água, da qualidade da filtragem e da fechadura do circuito. Utilize um método de descalcificação aprovado para o material da casca e neutralize cuidadosamente.
Em qualquer faixa inexplicada:Uma rachadura de soldadura de defleção imita um problema de contaminação e a limpeza não vai corrigi-lo.
Estudo de caso
Tipo de cliente:Produtor de filmes da BOPP, do Sudeste Asiático.
Filme:12 ‰ 18 μm de BOPP simples e metalizável, mais uma qualidade metalizada.
Condições de funcionamento:6Largura de fundição de 0,8 m, velocidade de fundição de 380 m/min, 2.400 kg/h, água de arrefecimento 28°C a 32°C na estação chuvosa.
Problema:A linha executou um rolo de arrefecimento de cavidade aberta de casca única.Película transportada numa banda de diâmetro recorrente a cerca de 900 mm do lado da unidadeA redução da temperatura da água para 24 °C reduziu ligeiramente o sintoma e aumentou a energia do refrigerador.
Diagnóstico:O fluxo foi de 45 m3/h, o que deu baixa velocidade na cavidade aberta.Uma travessia do termocouple em cinco posições confirmou um perfil central quente em vez de uma simples inclinação de entrada para saída.
Solução:Um rolo de refrigeração de casca dupla de diâmetro e comprimento de face idênticos de 700 mm, canal em espiral de inclinação variável, casca exterior de 14 mm, balanço G1.0, cromo Ra 0,02 μm.O fluxo foi aumentado para 68 m3/h para manter a velocidade do canal, e foi instalado um deslizamento de filtragem de 150 μm a montante da junção rotativa.
Resultado:A banda de medição desapareceu da varredura do perfil, a neblina nas qualidades metalisaveis melhorou cerca de 0,4 pontos percentuais,e a linha manteve 380 m/min sem o anterior desvio de 20 m/min em tempo quenteA recuperação calculada foi de 14 meses no rendimento e na energia; a primeira descalcificação foi necessária a 26 meses.Estudos de casosBiblioteca:Rolos de refrigeração cromados: Casca BOPP de 7,4 m da América do Sule oRolos de refrigeração resistentes à corrosão: América do Norte 8.7m BOPP Case.
Perguntas frequentes
Um rolo de duas conchas é sempre melhor do que um rolo de uma só concha?
Não, é melhor sempre que o fluxo de calor e a largura da teia tornam a uniformidade o fator limitante para a qualidade ou velocidade.um rolo de casca única bem feito com um deslocador interno proporciona uma uniformidade aceitável com menor custo de capital e com acesso mais fácil à limpeza.
A que velocidade de linha se torna necessária a construção de casca dupla?
Não existe um limiar universal, que se torna, em regra, por defeito superior a 250 m/min aproximadamente em telas com uma largura superior a 3 m, ou sempre que for especificada uma uniformidade de ± 1 °C.Abaixo de cerca de 150 m/min em graus não ópticos, o benefício é geralmente marginal.
"Dupla concha" é o mesmo que "casaca dupla" ou "espiral de deflexão"?
Eles descrevem uma família. dupla concha e jaqueta dupla referem-se aos dois cilindros concêntricos; deflector espiral descreve o elemento que cria o canal.O que distingue um bom rolo de um pobre é o pitch., secção do canal e qualidade da soldadura.
Uma casca mais espessa dá melhor arrefecimento?
A resistência radial é proporcional à espessura da parede, por isso uma parede mais espessa retarda o fluxo de calor e aumenta a inércia térmica.e construção de casca dupla existe em parte para mantê-lo o mais baixo possível.
Que queda de fluxo e pressão devo esperar?
O fluxo segue a carga, tipicamente 1,5 ̊3 m/s velocidade do canal, que em um rolo de 6 ̊8 m significa 60 ̊90 m3/h. A queda de pressão através de um circuito helicoidal estreito geralmente é de três a seis vezes a de uma cavidade aberta,então medir a bomba contra a curva do próprio rolo.
Pode ser convertido um rolo de casca única existente?
Praticamente não, a conversão requer um novo conjunto de casca, deflector, diário e conjunto, além de reequilíbrio, um novo rolo quase sempre custa menos e vem com garantia.
Como é verificada a uniformidade da temperatura antes da aceitação?
Com um ensaio em carga: capacidade de produção, resina representativa e um rastreamento transversal ou infravermelho do termocouple em várias posições transversais.Uma medição sem carga não prova nada e não deve ser aceite como prova.
Que tratamento de água requer o projeto?
Água filtrada, inibida, de circuito fechado a temperatura estável, com filtração de 100×200 μm a montante da junção rotativa.Ataca as soldas de defleção e eventualmente força a substituição prematura.
Quanto tempo durará o rolo?
10 a 15 anos com água tratada, descalcificação programada e manutenção do cromo.Um defletor rachado muda esse cálculo..
O projeto do BOPET muda em comparação com o BOPP?
Sim. O BOPET exige um acabamento mais fino e uma uniformidade mais apertada porque a taxa de apagamento determina o teor amorfo e é mais sensível à placa oligomérica.Rolos de filme de fundiçãoA partir daí, o sistema de filtragem deve ser adaptado ao nível da gama e ajustar o acabamento, a inclinação e a filtragem em conformidade.
Conclusão
Para extrusão de filme de alta velocidade, de teia larga, o rolo de resfriamento de casca dupla é a melhor solução de engenharia, e a razão é estrutural tanto quanto térmica.que elimina a resistência radial; um canal helicoidal fechado mantém a velocidade na parede, o que elimina a resistência da camada de limite.Juntos, eles proporcionam um coeficiente de transferência de calor mais eficaz de 30% a 50% e uma faixa de uniformidade que pode ser especificada, medidos e aplicados.
Não é uma atualização universal, custa 1,5 a 2,2 vezes mais, diminui de três a seis vezes mais a pressão e penaliza o mau tratamento da água mais severamente do que uma cavidade aberta.Linhas não-ópticas, compra margem, ninguém precisa..
A decisão pertence a um cálculo do direito no pior dos casos. A especificação pertence à ordem de compra: perfil de passo, geometria do canal, espessura da casca, grau de balanço,especificação do cromo e protocolo de uniformidade na cargaOs compradores que escrevem esses seis itens obtêm o desempenho que pagaram.Rolos de filme biorientadosa variedade e oIndústria cinematográficaHub, e ler oRolos de arrefecimento PRS para linhas BOPP, BOPET e BOPAA Comissão deve apresentar ao Conselho um relatório sobre a aplicação do presente regulamento.
Contacto
Jenny Liu
Email: sale05@huataogroup.com
Site: https://www.huataomulti-indusrolls.com/
Telefone / WhatsApp: +86 177 4378 9775
Hashtag
#ChillRoll #DoubleShellRoll #FilmExtrusion #BOPP #BOPET #CastFilm #CPP #FlexiblePackaging #IndustrialRoller #HeatTransfer #RollerMaintenance #TemperatureControl #FilmProduction #Procurement #EngineeringDesign #ProcessOptimization


 Por favor verifique seu email!